Позвоните в службу поддержки
info@flamingoooo.com


2026-08-28
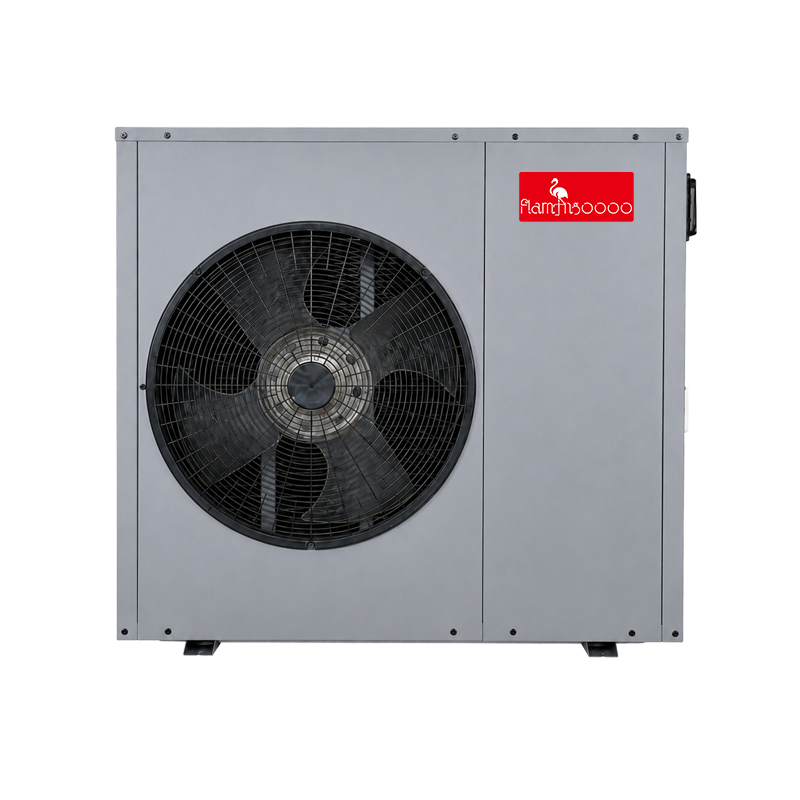
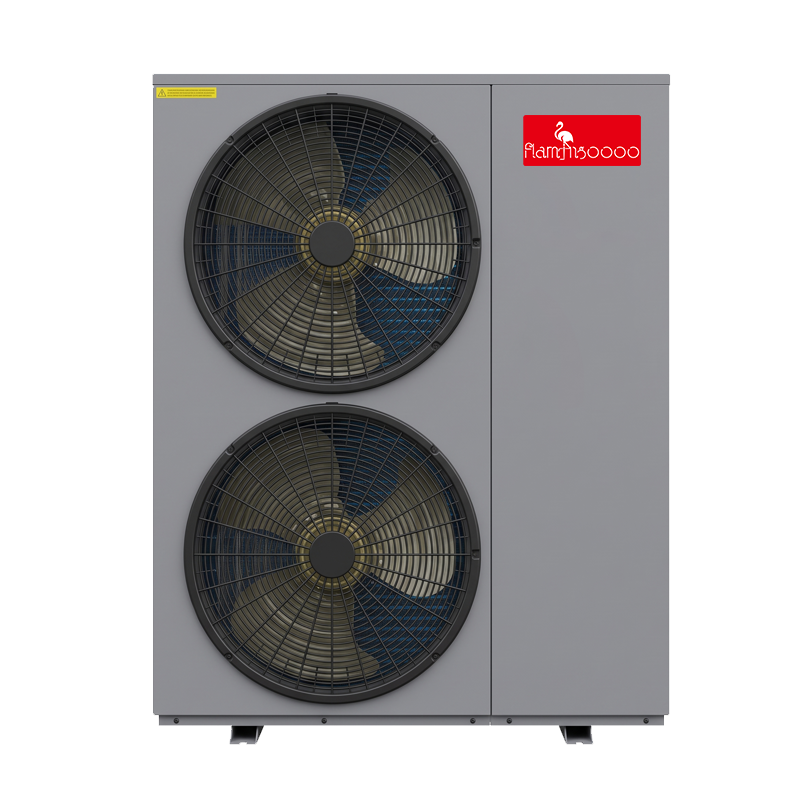
Воздушно-водяной тепловой насос охладитель для промышленных объектов — это не просто климатическое оборудование, а критически важный узел технологической линии, от которого зависит стабильность производства и маржинальность бизнеса. В нашей практике мы сталкивались с ситуациями, когда неправильный подбор мощности на этапе проектирования приводил к остановке конвейера в пик летней жары, когда температура воздуха достигала +42°C, а система охлаждения просто «задыхалась». Это устройство забирает избыточное тепло от производственного оборудования (станков с ЧПУ, экструдеров, реакторов) и выбрасывает его в атмосферу через воздушный конденсатор, циркулируя воду или гликолевый раствор в замкнутом контуре. Ключевое отличие промышленных моделей от бытовых сплит-систем заключается в способности работать 24/7 при экстремальных нагрузках и сохранять эффективность даже при низких температурах наружного воздуха зимой, если требуется круглогодичное охлаждение.
Многие закупщики совершают ошибку, ориентируясь только на цену за киловатт мощности, игнорируя реальный коэффициент энергоэффективности (COP/EER) в конкретных условиях эксплуатации. Мы видели, как предприятие экономило 15% на первоначальной покупке, но переплачивало 40% ежегодно на электроэнергии из-за низкого класса эффективности компрессора. Воздушно-водяной тепловой насос охладитель для промышленных объектов должен рассматриваться как инвестиция с горизонтом окупаемости 3-5 лет, где основную роль играет надежность компонентов и адаптивность к местному климату. Если вы планируете модернизацию цеха или строительство нового завода, понимание технических нюансов этого оборудования спасет вас от многомиллионных убытков в будущем.
При выборе системы охлаждения большинство менеджеров по закупкам теряются в таблицах с цифрами, не понимая, какой параметр действительно влияет на бесперебойную работу вашего завода. Давайте разберем ключевые характеристики, которые отделяют профессиональное оборудование от компромиссных решений. Первый и самый важный показатель — это холодильная мощность (кВт), но она никогда не бывает фиксированной величиной. Мощность зависит от температуры входящей воды и температуры окружающего воздуха. Например, чиллер мощностью 100 кВт при температуре воздуха +35°C может выдавать всего 85 кВт при +45°C. Всегда требуйте у поставщика график зависимости мощности от температур, иначе вы рискуете получить систему, которая не справится с нагрузкой в самый жаркий день года.
Второй критический параметр — тип компрессора. Для малых и средних промышленных объектов (до 150 кВт) оптимальным выбором являются спиральные компрессоры, которые обеспечивают плавный пуск и низкий уровень вибрации. Однако для крупных объектов, где нагрузка колеблется в широком диапазоне, необходимы винтовые компрессоры с бесступенчатой регулировкой мощности от 10% до 100%. В нашей практике был случай, когда завод установил систему со спиральными компрессорами на линию с резко меняющимся тепловыделением. Результатом стали постоянные циклы включения-выключения (тактование), что привело к поломке контакторов и перегреву обмоток двигателя уже через 8 месяцев эксплуатации. Винтовой компрессор решает эту проблему, плавно подстраиваясь под текущие потребности процесса.
Третий аспект — материал теплообменников. Для промышленных объектов, особенно в химической или пищевой промышленности, стандартные медные трубы с алюминиевым оребрением могут быть недостаточны из-за риска коррозии или загрязнения. Мы настоятельно рекомендуем рассматривать варианты с теплообменниками из нержавеющей стали (AISI 316L) или с титановым покрытием, если в контуре циркулирует агрессивная среда или вода с высоким содержанием хлора. Да, это увеличивает стоимость оборудования на 20-25%, но срок службы такого агрегата возрастает с 5-7 лет до 15-20 лет. Экономия на материале теплообменника — это классическая ловушка, которая приводит к преждевременной замене всего блока.
Не менее важен уровень звукового давления (дБ). Промышленные чиллеры часто устанавливаются на крыше или в непосредственной близости от рабочих зон. Модель с уровнем шума 75 дБ на расстоянии 10 метров сделает невозможной работу персонала без средств защиты слуха и вызовет жалобы соседей, если завод находится в городской черте. Современные модели оснащаются шумопоглощающими кожухами и малошумными вентиляторами с EC-моторами, которые снижают уровень шума до 60-65 дБ без потери производительности воздушного потока. При сравнении предложений обязательно проверяйте этот параметр в паспорте изделия, а не верьте словам продавца «он тихий».
Наконец, обратите внимание на диапазон рабочих температур. Стандартные воздушно-водяные тепловые насосы работают на охлаждение до -5°C или -10°C наружной температуры. Если вашему производству требуется охлаждение круглый год (например, для серверных комнат или процессов ферментации), необходима модель с функцией «зимний комплект» или специально разработанным низкотемпературным исполнением, способное работать до -30°C и ниже. Обычная система при попытке работы в мороз просто заблокируется датчиками высокого давления или выйдет из строя из-за замерзания конденсата в дренаже.
Выбор между спиральными и винтовыми компрессорами — это не вопрос престижа, а математический расчет точки безубыточности и надежности для конкретного объекта. Чтобы принять правильное решение, нужно четко понимать физику процессов и экономику эксплуатации. Ниже приведена детальная таблица сравнения, основанная на реальных данных тестирования оборудования в различных климатических зонах.
| Критерий сравнения | Спиральные компрессоры | Винтовые компрессоры |
|---|---|---|
| Диапазон мощности | Оптимально от 5 до 150 кВт. Выше этого предела конструкция становится слишком громоздкой и дорогой. | Идеальны для диапазона от 100 кВт до нескольких мегаватт. Масштабируемость практически безгранична. |
| Регулировка мощности | Ступенчатая (обычно 2-4 ступени) или инверторная (дороже). Есть риск тактования при малых нагрузках. | Плавная бесступенчатая регулировка от 10% до 100% благодаря золотниковому механизму. Идеально для переменных нагрузок. |
| Энергоэффективность (при частичной нагрузке) | Высокая при полной нагрузке, но падает при работе на 30-40% мощности, если нет инвертора. | Сохраняет высокий COP даже при работе на частичной нагрузке (40-60%), что типично для межсезонья. |
| Уровень шума и вибрации | Низкий уровень вибрации, умеренный шум. Хорошо подходят для установки внутри помещений или на балконах. | Высокий уровень низкочастотного шума. Требуют обязательной установки в отдельном машинном отделении или использования мощных глушителей. |
| Ремонтопригодность | Компрессор герметичен. При поломке меняется весь блок. Ремонт на месте невозможен. | Открытый или полугерметичный тип. Возможна замена подшипников, уплотнений и ремонт шестерен без замены всего агрегата. |
| Совокупная стоимость владения | Ниже начальная цена, но выше риски простоя при отказе одного из нескольких компрессоров в каскаде. | Выше капитальные затраты, но ниже эксплуатационные расходы на больших мощностях и проще сервисное обслуживание. |
Исходя из этой таблицы, рекомендация однозначна: если ваш объект имеет мощность до 120-140 кВт и нагрузка относительно стабильна (например, охлаждение пластиковых инжекторов в одну смену), выбирайте систему на спиральных компрессорах. Это сэкономит вам до 20% бюджета на закупку. Однако, если речь идет о крупном химзаводе, ЦОД (центре обработки данных) или пищевом производстве с круглосуточным циклом и колебаниями нагрузки, винтовой компрессор — единственно верный выбор. Попытка собрать каскад из десяти спиральных компрессоров для мощности 500 кВт создаст кошмар для сервисной службы: вероятность отказа одного из элементов статистически возрастает многократно, а синхронизация их работы требует сложной автоматики.
Мы также должны упомянуть один важный нюанс, о котором редко говорят в брошюрах. Винтовые компрессоры чувствительны к качеству масла и наличию влаги в системе. Однажды мы столкнулись с ситуацией, когда на новом заводе забыли установить правильный фильтр-осушитель на фреоновой линии. Через полгода масло в винтовом блоке превратилось в эмульсию, что привело к задирам роторов. Ремонт обошелся в 35% от стоимости нового чиллера. Для спиральных компрессоров последствия были бы менее катастрофичными, хотя и серьезными. Поэтому выбор технологии диктует и требования к квалификации обслуживающего персонала.
Теория хороша, но давайте посмотрим, как воздушно-водяной тепловой насос охладитель для промышленных объектов работает в реальности. Мы проанализировали два типичных сценария внедрения, чтобы показать разницу в подходах и результатах.
Кейс 1: Пластиковое производство (Литье под давлением)
Клиент: Завод по производству ПЭТ-преформ.
Проблема: Старая градирня открытого типа не справлялась с охлаждением форм в летние месяцы. Температура воды поднималась до +32°C вместо требуемых +18°C. Это приводило к увеличению цикла литья на 15 секунд на каждую форму и браку продукции из-за неравномерного остывания. Потери составляли около $12,000 в месяц.
Решение: Установка модульного чиллера на спиральных компрессорах общей мощностью 240 кВт с буферной емкостью 2000 литров. Использовался пропиленгликоль 30% для защиты от замерзания в ночные часы.
Результат: Температура воды стабилизировалась на уровне +18±0.5°C независимо от погоды. Цикл литья сократился, производительность выросла на 18%. Срок окупаемости оборудования составил 14 месяцев за счет роста выпуска годной продукции и экономии воды (градирня потребляла огромное количество воды на испарение и требовала химподготовки).
Важный урок: В этом случае критическим стала точность поддержания температуры. Дешевые модели с погрешностью ±2°C не подошли бы, так как даже небольшое отклонение влияло на геометрию преформы.
Кейс 2: Фармацевтическое производство (Реакторный цех)
Клиент: Фармзавод, синтез активных веществ.
Проблема: Экзотермические реакции в реакторах требовали быстрого отвода тепла. Существующая система на абсорбционных чиллерах была инерционной и не могла быстро снизить температуру при скачке реакции. Кроме того, старые абсорбционные машины потребляли много пара, стоимость которого выросла в 2 раза.
Решение: Замена на высокотемпературный винтовой чиллер с возможностью работы на нагрев (тепловой насос) для подогрева технологической воды зимой. Мощность 450 кВт. Хладагент R134a заменен на более экологичный R513A.
Результат: Скорость охлаждения реактора увеличилась на 40%, что позволило сократить время партии. Зимой система работала в режиме теплового насоса, обеспечивая горячую воду для мойки линий, что снизило потребление газа котельной на 25%.
Важный урок: Здесь сыграла роль двойная функция оборудования. Возможность использовать один агрегат и для глубокого охлаждения летом, и для нагрева зимой, сделала проект экономически обоснованным несмотря на высокую начальную стоимость винтового блока.
Эти примеры показывают, что универсального решения не существует. Для литья пластмасс важна стабильность и дешевизна обслуживания, для химии — скорость реакции и надежность. Перед заказом оборудования мы всегда проводим аудит тепловых нагрузок, измеряя реальное тепловыделение оборудования, а не беря данные из паспортов, которые часто завышены.
Даже идеально рассчитанная система может не оправдать ожиданий, если она произведена на предприятии без должного контроля качества и технологической базы. Надежность промышленного чиллера закладывается еще на этапе проектирования и сборки. Именно поэтому при выборе поставщика стоит обращать внимание на масштаб производства, наличие собственных испытательных лабораторий и сертификацию процессов.
Ярким примером компании, сочетающей полный цикл производства с передовыми технологиями, является Guangdong Flamingo New Energy Technology Co., Ltd.. Расположенная в городе Фошань (провинция Гуандун, Китай), эта организация с 2010 года специализируется на разработке энергоэффективных тепловых насосов и охладителей. В отличие от многих сборочных цехов, Flamingo обладает собственным заводом площадью 50 000 м², где развернуты шесть автоматизированных линий, включая уникальную взрывозащищенную линию для работы с экологичным хладагентом R290. Это позволяет выпускать безопасное и современное оборудование, соответствующее строгим международным нормам.
Ключевым преимуществом таких производителей, как Flamingo, является наличие собственной криогенной лаборатории, способной тестировать оборудование при температурах до –45 °C. Это критически важно для подтверждения заявленных характеристик работы в зимний период, о которых мы говорили ранее. Многие компании ограничиваются стандартными тестами при +7°C или +35°C, но реальные промышленные условия часто требуют работы на грани экстремума. Вертикальная интеграция Flamingo — от собственного литейного цеха и обработки металла до производства испарителей и финальной сборки — гарантирует контроль качества на каждом этапе. Продукция компании сертифицирована по стандартам CE, ErP и CB, что подтверждает её готовность к эксплуатации на рынках Европы, Ближнего Востока и Юго-Восточной Азии.
Широкая продуктовая линейка, включающая коммерческие и промышленные воздушные тепловые насосы (в том числе инверторные модели на R290, R32, R410A), геотермальные установки и фотоэлектрические решения, позволяет подобрать оптимальную конфигурацию под любую задачу. Философия компании, основанная на надежности технологии и ответственности перед клиентом, подразумевает не просто продажу оборудования, а комплексную поддержку: от технического аудита и проектирования системы до пусконаладки и послепродачного сервиса. Выбор партнера с такой производственной культурой минимизирует риски скрытых дефектов и обеспечивает долгий срок службы инвестиций.
Даже самый совершенный воздушно-водяной тепловой насос охладитель для промышленных объектов можно убить неправильным монтажом. Статистика сервисных центров показывает, что до 60% поломок в первый год эксплуатации связаны не с дефектами оборудования, а с ошибками монтажа. Вот пошаговый алгоритм, который гарантирует долгую жизнь вашей системы, и список граблей, на которые наступают чаще всего.
После монтажа обязательно проведите тестовый прогон под нагрузкой в течение минимум 24 часов, фиксируя все параметры: давления всасывания и нагнетания, температуры, токи двигателей. Только акт приемки с этими данными может считаться гарантией качественной работы.
Промышленный чиллер — это не устройство по принципу «установил и забыл». Регулярное ТО (техническое обслуживание) — это страховка от миллионных простоев. В нашей практике мы разработали регламент, который позволяет предсказывать поломки до их возникновения.
Ежеквартально необходимо очищать воздушный конденсатор от пыли, тополиного пуха и грязи. Забитый конденсатор повышает давление нагнетания, что заставляет компрессор работать на пределе, потребляя на 15-20% больше энергии и сокращая ресурс подшипников. Используйте мойку высокого давления, но будьте осторожны, чтобы не погнуть алюминиевые ламели. Если ламели уже погнуты, используйте специальный гребень для их выпрямления — каждый сантиметр закрытой площади снижает эффективность теплообмена.
Раз в полгода следует брать пробу масла из компрессора на анализ. Цвет масла и его кислотность (титрование) скажут вам о состоянии внутренней среды агрегата лучше любых датчиков. Темное масло с запахом гари или повышенной кислотностью сигнализирует о перегреве или попадании влаги. Своевременная замена масла и фильтров-осушителей в этом случае спасет компрессор от смерти.
Проверка затяжки электрических контактов — еще одна важная процедура. Из-за вибрации и тепловых расширений контакты ослабевают, начинают греться и выгорают. Раз в год протягивайте все силовые клеммы динамометрическим ключом согласно моменту затяжки, указанному производителем.
Зимой особое внимание уделяйте системе антиобледенения поддона конденсата и работе зимнего комплекта. Если регулятор давления конденсации заклинит в открытом положении, давление в системе упадет слишком низко, и чиллер уйдет в аварию по низкому давлению. Проверка работы вентиляторов с изменяемой скоростью вращения также обязательна в холодный период.
Ниже мы отвечаем на самые частые вопросы, которые возникают у инженеров и директоров заводов при выборе и эксплуатации систем промышленного охлаждения.
Ответ зависит от ваших приоритетов: экология, эффективность или цена. Сейчас золотым стандартом для новых установок становятся хладагенты группы A2L (слабогорючие), такие как R513A или R1234ze. Они имеют низкий потенциал глобального потепления (GWP) и высокую энергоэффективность, сопоставимую с R134a, но стоят дороже. R410A все еще широко используется, но его поэтапный запрет в ряде стран делает его рискованным выбором для долгосрочных проектов. R22 полностью запрещен к использованию в новом оборудовании. Мы рекомендуем R513A как наиболее сбалансированный вариант для промышленных объектов на ближайшие 10-15 лет, учитывая ужесточение экологических норм.
Категорически нет. Водопроводная вода содержит соли жесткости, хлор и кислород, которые вызывают накипь, коррозию и биологическое обрастание (слизь, водоросли) внутри теплообменника. Накипь толщиной всего 1 мм снижает эффективность теплообмена на 20-25% и повышает энергопотребление. В замкнутом контуре чиллера необходимо использовать подготовленную деминерализованную воду с добавлением ингибиторов коррозии или специальный раствор пропиленгликоля (для защиты от замерзания). Пропиленгликоль предпочтительнее этиленгликоля, так как он менее токсичен, что важно для пищевых производств.
Если у вас нет паспортных данных на оборудование, используйте эмпирический метод расчета по потоку воды и дельте температур. Формула: Q = V × ρ × Cp × ΔT, где V — объемный расход воды (м³/с), ρ — плотность воды (~1000 кг/м³), Cp — удельная теплоемкость (~4.2 кДж/кг·°C), ΔT — разница температур между подачей и обраткой. Например, если насос качает 20 м³/час (0.0055 м³/с), а вода нагревается на 5°C, то мощность Q ≈ 0.0055 × 1000 × 4.2 × 5 = 115.5 кВт. Добавьте запас 15-20% на потери в трубопроводах и будущие расширения. Этот метод точнее, чем гадание «на глаз».
Тактование — это смертный приговор для компрессора. Основные причины: отсутствие буферной емкости (объем воды в системе слишком мал), неверно настроенная дельта температур на контроллере (слишком узкий диапазон) или неисправный датчик температуры. Также это может происходить, если мощность чиллера значительно превышает реальную нагрузку объекта (например, поставили 100 кВт на нагрузку 20 кВт). Решение: установить гидравлический разделитель (буфер), увеличить гистерезис включения/выключения на контроллере или настроить плавную регулировку мощности, если она предусмотрена конструкцией.
При соблюдении условий эксплуатации и регулярном ТО срок службы спиральных чиллеров составляет 12-15 лет, а винтовых — 20-25 лет. Однако компрессоры и вентиляторы могут потребовать замены раньше (через 8-10 лет). Ключевой фактор долголетия — чистота конденсатора и качество электрической сети (защита от скачков напряжения). Мы знаем заводы, где чиллеры работают по 20 лет без капитального ремонта, и такие, где агрегаты умирают за 3 года из-за отсутствия сервиса. Разница исключительно в культуре обслуживания.
Выбор и эксплуатация системы промышленного охлаждения — это сложный инженерный процесс, где каждая деталь имеет значение. Воздушно-водяной тепловой насос охладитель для промышленных объектов является сердцем вашего производства, обеспечивая стабильность технологических процессов и энергоэффективность предприятия. Не позволяйте ошибкам в подборе оборудования или монтаже стать причиной простоев и финансовых потерь. Доверяйте только проверенным решениям с подтвержденной сертификацией (CE, ISO 9001, EAC) и требуйте детальных расчетов от поставщиков.
Если вы хотите получить профессиональный аудит вашей текущей системы охлаждения или расчет проекта «под ключ» с гарантией результата, свяжитесь с нашими инженерами. Мы проведем бесплатный анализ ваших потребностей и предложим оптимальное техническое решение, которое окупится в кратчайшие сроки. Не откладывайте модернизацию на потом — каждый день работы неэффективного оборудования сжигает вашу прибыль.
Смотреть каталог промышленных чиллеров | Свяжитесь с нами сегодня для консультации